Ein guter Auftrag kann zum Verlustgeschäft werden, obwohl das Teil einwandfrei ist. Das Angebot war zu knapp kalkuliert, das Rüsten dauerte länger als erwartet, und die Fertigung hat einen ganzen Tag lang Geld für den Kunden verdient, während Ihr Betrieb den Schaden trug. Genau dieses Problem soll ein Zerspanungskostenrechner lösen – vorausgesetzt, er ist wie ein echtes Finanzmodell aufgebaut und nicht wie eine schnelle Preisabfrage.
Inhalt
Wenn ein schlechtes Angebot mehr kostet als ein gutes Teil
Gerade bei einem Auftrag über 50 Halter zeigt sich schlechte Kalkulation meist. Der Kalkulator schaut auf die Zeichnung, multipliziert die Zykluszeit mit dem Spindelstundensatz und schickt einen Preis, der sich wettbewerbsfähig anfühlt. Dann dauert das Rüsten länger als geplant, die Vorrichtung muss noch einmal nachjustiert werden, das Erstmuster wird zweimal geprüft, und der Auftrag geht verspätet und mit Verlust hinaus.
Das ist mehr als entgangene Marge. Es bringt den Tagesplan durcheinander, zieht einen Zerspanungsmechaniker von anderer Arbeit ab und lässt den Kunden rätseln, warum der Liefertermin nach einem sauberen Angebot verrutscht ist. Ein schlechtes Angebot lehrt die Werkstatt außerdem, dem Büro zu misstrauen, und das ist auf andere Weise teuer.
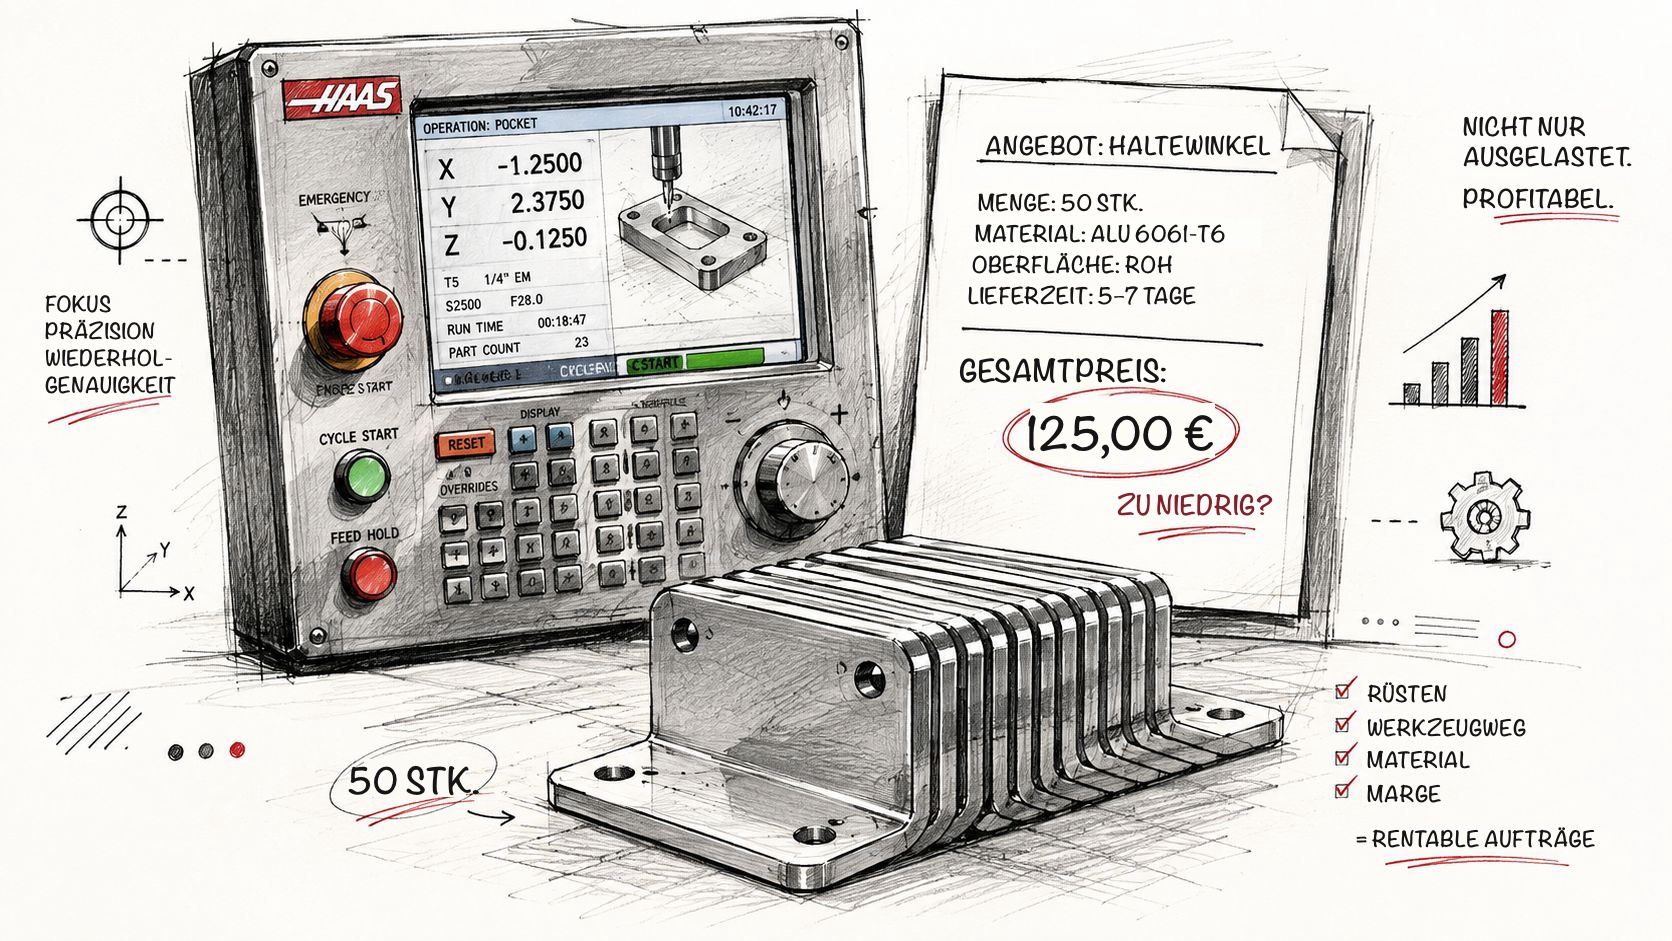
Ein echter Zerspanungskostenrechner bringt jede Annahme aufs Papier, bevor die ersten Späne fliegen. Er sollte Material, Maschinenzeit, Rüsten, Werkzeuge, Gemeinkosten und Marge zu einem Preis zusammenführen, der der Prüfung im Anfrageprozess standhält, statt nur ein schnelles Bauchgefühl abzubilden. Branchenverbände und Leitfäden zur Angebotserstellung kommen immer wieder auf dieselbe Struktur zurück, weil sich der finanzielle Schaden durch einen ausgelassenen Kostenblock immer später in der Woche zeigt – so der Forgemrp-Leitfaden zur Angebotserstellung für Lohnfertiger.
Ein Angebot, das das Rüsten ignoriert, liegt nicht nur ein bisschen daneben – es liegt bei jedem Teil nach dem ersten daneben.
Die Aufgabe des Inhabers ist es, den Betrieb vor sich selbst zu schützen. Der Rechner muss also die versteckte Arbeitszeit, die Vorrichtungszeit, die Maschinenkosten und das Gewinnziel erfassen, bevor der Auftrag angenommen wird. Kann er das nicht, ist er nur eine hübschere Art zu raten.
Die Bausteine jedes Zerspanungskostenrechners
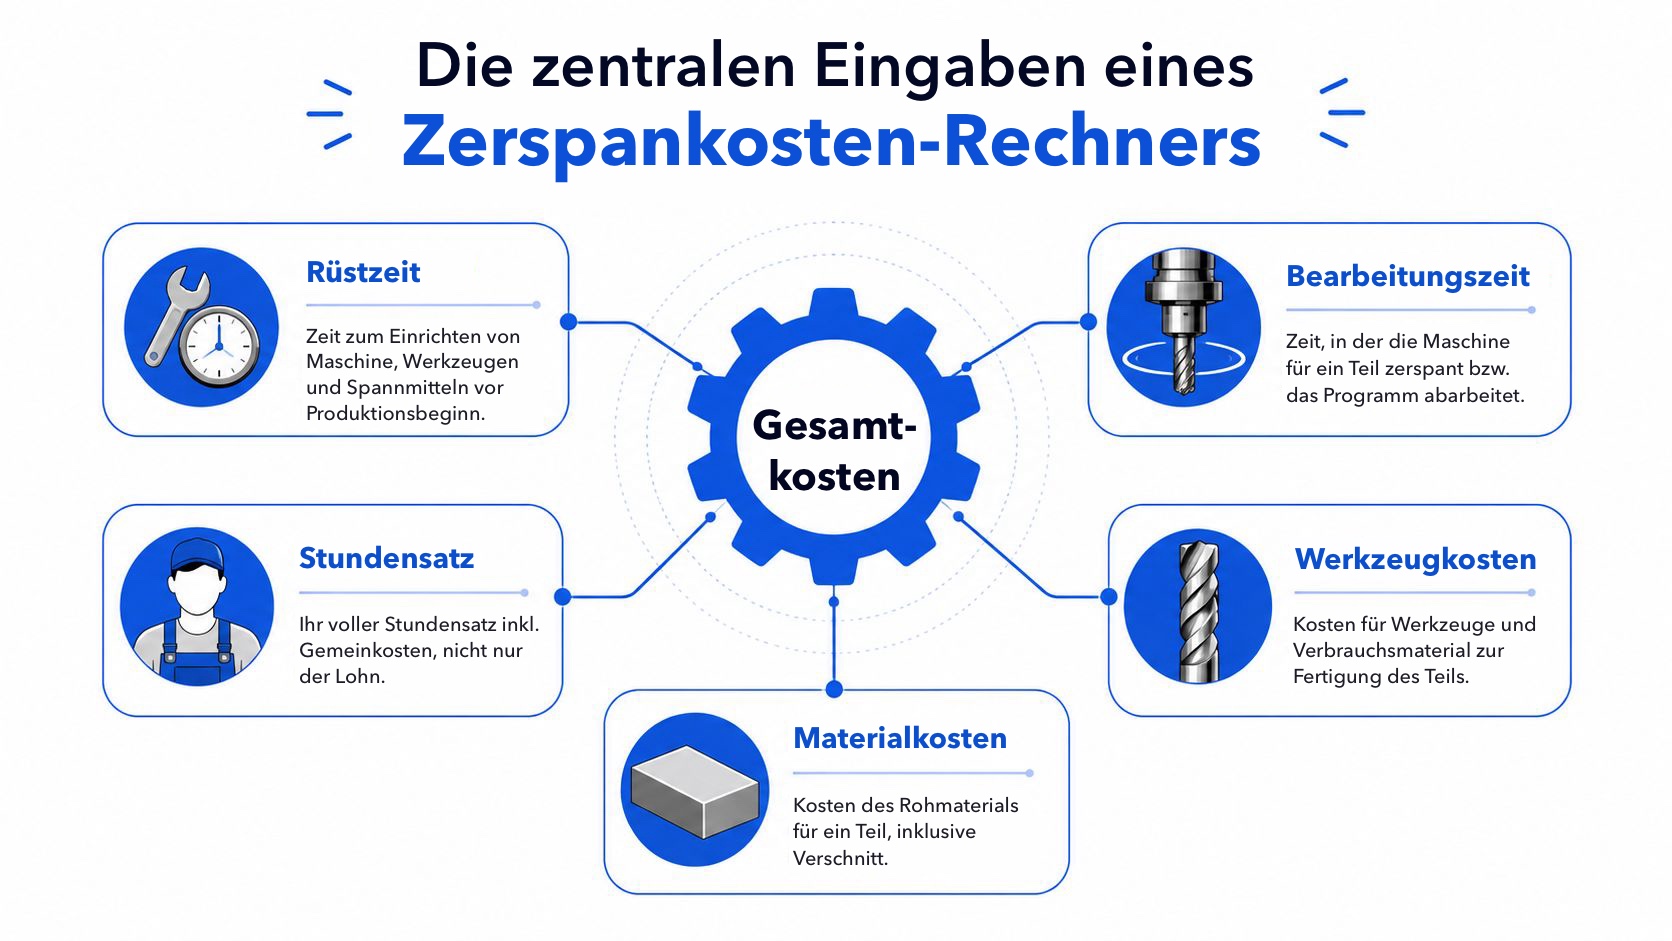
Ein brauchbarer Rechner beginnt mit einfachen Werkstattdaten, nicht mit schicker Softwaresprache. Die Kernbausteine sind Rüstzeit, Maschinenzykluszeit, Lohnsatz, Werkzeugkosten, Materialkosten und Gemeinkostenzuschlag. Diese sechs Eingaben zeigen Ihnen, ob sich ein Auftrag lohnt.
Die Rüstzeit fällt pro Los fest an, weshalb sie kleine Aufträge erdrückt. Die Zykluszeit wächst mit der Menge, sodass ein Teil, das bei 100 Stück sauber läuft, bei einem Stück überteuert wirken kann, wenn das Rüsten falsch verteilt wird. Die Werkzeugkosten müssen über die erwartete Standzeit umgelegt werden, und diese Zahl ändert sich, wenn der Werkstoff abrasiver oder die geforderte Oberfläche feiner wird.
Die Materialkosten wirken auf den ersten Blick einfach, sind aber mehr als nur ein Rohmaterialpreis. Tafelfläche, Stangenlänge, Verschnittzuschlag und Zuschnittmaß spielen alle eine Rolle. Der Gemeinkostenzuschlag ist das Sammelbecken für die Kosten, die niemand auf dem Maschinenbildschirm sieht, etwa Miete, Software, Energie- und Nebenkosten, Planungszeit und die übrigen Fixkosten des Betriebs.
Faustregel: Trennt ein Rechner Rüstzeit nicht von Zykluszeit, kalkuliert er Kleinserien meist zu niedrig.
Die am leichtesten zu schätzenden Eingaben sind oft die ungefährlichsten. Ein erfahrener Programmierer trifft Zykluszeit und Arbeitsaufwand ziemlich genau, besonders bei Wiederholaufträgen. Zum Verhängnis werden Aufträgen dagegen die Gemeinkostenumlage und die Werkzeugstandzeit, weil man sie leicht abtut und die Verluste später kaum wieder hereinholt.
Wie Sie eine der Eingaben, die gern unscharf bleiben, sauber schätzen, zeigt diese Hilfe zur Kalkulation der Materialkosten. Ein Rechner wird glaubwürdig, wenn er diese Bausteine getrennt hält und Sie sehen lässt, wohin das Geld wirklich fließt.
Einen belastbaren Vollkostenstundensatz aufbauen
Ein Vollkostenstundensatz funktioniert nur, wenn er auf den Betriebszahlen eines ganzen Jahres beruht. Eine runde Zahl aus dem Hut zu zaubern geht schnell, hält aber nicht stand, sobald jemand fragt, was darin steckt. Besser ist es, die jährlichen Kosten dafür zu summieren, Maschine und Betrieb verfügbar zu halten, und diese Summe durch die abrechenbaren Stunden zu teilen.
Diese Logik gibt es schon lange. Branchenleitfäden zu Stundensätzen in Zerspanungsbetrieben beginnen nach wie vor mit Löhnen, abrechenbaren Tagen, abrechenbaren Stunden und Gemeinkosten, bevor sie einen jährlichen Gemeinkostensatz in Prozent bilden, und verweisen weiterhin auf frühere Aufträge als besten Realitätscheck – so die MIE-Übersicht zu Stundensätzen in Zerspanungsbetrieben.
Was in den Stundensatz gehört
Ein Vollkostenstundensatz muss mehr abbilden als den Spindelverschleiß. Er muss Maschinenkosten, Lohnnebenkosten, Energie- und Nebenkosten, Verbrauchsmaterial, Software, Miete und die Marge abdecken, die Sie zum Überleben brauchen. Wenn die Maschine nur zeitweise zerspant, der Betrieb aber alles andere laufend bezahlt, muss der Rechner diese ungenutzte Zeit irgendwo im Stundensatz unterbringen.
Man kann es sich ganz einfach vorstellen: Der Stundensatz bildet nicht die Kosten für den Materialabtrag einer Maschine ab. Er bildet die Kosten dafür ab, diese Maschine für eine profitable Abrechnung verfügbar zu halten.
Kostenart | Jahresbetrag | Hinweise |
|---|---|---|
Fertigungslöhne | Im Vollkostensatz enthalten | Dient in der gängigen Kalkulationspraxis als Basis für die Gemeinkostenumlage – so der Forgemrp-Leitfaden zur Angebotserstellung für Lohnfertiger |
Jährliche Gemeinkosten | Im Vollkostensatz enthalten | Wird oft als Prozentsatz der Lohnkosten oder über einen Maschinenstundensatz umgelegt – so der Forgemrp-Leitfaden zur Angebotserstellung für Lohnfertiger |
Betriebliche Nebenkosten | Im Vollkostensatz enthalten | Umfasst Energie- und Nebenkosten, Miete, Software und andere Kosten außerhalb der Zerspanung |
Angestrebte Marge | Im Vollkostensatz enthalten | Wird aufgeschlagen, nachdem die Betriebskosten eingerechnet sind |
Abrechenbare Stunden | Divisor | Es zählen nur die Stunden, die Sie realistisch verkaufen können |
Der häufigste Fehler ist, Kalenderstunden mit abrechenbaren Stunden zu verwechseln. Eine Maschine kann den ganzen Tag in der Halle stehen und trotzdem nicht in all diesen Stunden Umsatz erzeugen. Auch fest angestellte Programmierer und Stillstandszeiten verschwinden schnell aus dem Blick, wenn Sie sie nicht ins Modell einrechnen.
Ein Vollkostenstundensatz, der einer Prüfung durch den Kunden nicht standhält, ist kein Stundensatz, sondern ein Platzhalter.
Es geht nicht darum, ein perfektes Buchhaltungsmodell zu erstellen. Es geht darum, einen Stundensatz aufzubauen, der sich auf echte Kosten zurückführen lässt und standhält, wenn ein Kunde beim Preis nachhakt. Genau das hält die Kalkulation ehrlich.
Ein CNC-Teil im Rechner durchkalkulieren
Nehmen Sie einen Halter aus Aluminium 6061-T6 mit drei gefrästen Formelementen, zwei Bohrungen und einem Ansatz mit M6-Gewinde. Er wirkt recht einfach, bis Sie die Arbeit bepreisen. Beim Rüsten tappen viele Betriebe in die Falle, weil das Teil vielleicht nur kurz zerspant wird, während Spannen, Antasten und Erstteilprüfung die Zeit auffressen.
Wie der Preis zustande kommt
Beginnen Sie mit dem Rüsten. Braucht der Halter einen Schraubstockanschlag, eigens gefertigte weiche Backen und eine sorgfältige Erstmusterprüfung, ist das nicht derselbe Auftrag wie ein Rohteil, das ohne Vorrichtung einfach eingelegt wird. Der Rechner sollte das Rüsten einmal ansetzen und dann über die Menge verteilen, damit der Lospreis die Umlage widerspiegelt.
Dann folgen die Zerspanungsschritte. Das Schruppen trägt den Großteil des Materials ab, Schlichtgänge säubern die Flächen, das Bohren erledigt die zwei Bohrungen, und das Gewindeschneiden bringt einen weiteren Arbeitsgang mit eigenem Werkzeugverschleiß. Die Zykluszeit wird mit dem Vollkostenstundensatz multipliziert, dann kommen Werkzeuge, Entgraten und Prüfung als eigene Positionen hinzu. Aktuelle Leitfäden zur Angebotserstellung trennen diese Kostenblöcke nicht ohne Grund, denn Oberflächenbehandlung und Prüfung können den Preis weit stärker verschieben, als viele erwarten – so die Hinweise von sr-mfg zur Oberflächenbearbeitung.
Kostenposition | Prototyp, 1 Stück (€) | Los mit 50 Stück (€/Teil) |
|---|---|---|
Rüsten und Einfahren des Programms | Hoch, weil alles auf einem Teil liegt | Niedrig, weil es auf das Los verteilt wird |
Zykluszeit | Volle Last auf einem Teil | Nach Stückzahl verrechnet |
Werkzeuge | Schlägt voll auf ein Teil durch | Auf das Los umgelegt |
Vorrichtungen | Schlägt voll auf ein Teil durch | Pro Teil reduziert |
Entgraten und Prüfung | Schlägt voll auf ein Teil durch | Pro Teil niedriger, aber nicht zu vernachlässigen |
Derselbe Halter kann zwischen Prototypen- und Serienpreis stark schwanken, weil die Rüstkostenumlage die Rechnung verändert. Ein Angebot über ein einzelnes Stück muss den gesamten Vorrichtungsaufwand tragen, während ein Los mit 50 Stück diese Last verteilt und meist deutlich vernünftiger aussieht. Deshalb sind Mengenstaffeln bei der Prüfung von Angeboten so wichtig.
Vorrichtungsaufwand, toleranzbedingte Prüfungen und jede nachgelagerte Oberflächenbehandlung sind die Größen, die den Endpreis am schnellsten bewegen. Verlangt die Zeichnung mehr Prüfungen, mehr Handhabung oder bringt sie mehr Nacharbeitsrisiko mit sich, muss der Rechner das erfassen, bevor der Auftrag in der Fertigung landet.
Den Rechner für Blechaufträge anpassen
Die Preisbildung in der Blechbearbeitung folgt derselben finanziellen Logik, doch der wichtigste Kostentreiber verschiebt sich. In der CNC-Zerspanung trägt meist die Zykluszeit das Angebot. In der Blechbearbeitung zählt die Materialausnutzung oft mehr, weil Verschachtelung, Walzrichtung und Biegeplanung verändern können, was das Teil tatsächlich kostet.
Ein Halter aus Edelstahl 304 (1.4301) mit 2 mm starkem Laserzuschnitt, zwei Biegungen und Pulverbeschichtung zeigt den Unterschied deutlich. Edelstahl kostet üblicherweise etwa das 2- bis 3-Fache von Baustahl (Quelle: Lya Machining zu Kosten beim Blechbiegen), sodass schon die Werkstoffwahl die Ausgangsbasis verändert, bevor der erste Schnitt erfolgt. Die Blechdicke erhöht außerdem Schneidzeit, Werkzeugverschleiß und Umformkraft, weshalb das Angebot mehr abbilden muss als nur die Zuschnittgröße.
Was in das Blechmodell einfließt
Der erste Kostentreiber ist die Effizienz der Verschachtelung. Verschwenden die Zuschnitte Platz auf der Tafel, steigen die Materialkosten schnell. Dann kommt der Verlust durch die Schnittfuge, der bei einem einzelnen Teil gering ist, über ein ganzes Los aber deutlich spürbar wird. Das Rüsten der Abkantpresse muss auf die Zahl der Biegungen umgelegt werden, und wenn der Bediener anhalten und Winkel oder Ausrichtung prüfen muss, gehört diese Arbeitszeit ins Angebot.
Kostenbestandteil | Berechnungsgrundlage | Los mit 10 Stück (€/Teil) | Los mit 100 Stück (€/Teil) |
|---|---|---|---|
Edelstahl-Zuschnittmaterial | Tafelverbrauch und Verschnittzuschlag | Pro Teil höher | Pro Teil niedriger |
Laserschneiden | Programmierzeit und Schnittweg | Pro Teil höher | Pro Teil niedriger |
Abkanten | Rüsten verteilt auf die Zahl der Biegungen | Pro Teil höher | Pro Teil niedriger |
Pulverbeschichtung | Mindestlosgröße und Handhabung | Pro Teil höher | Pro Teil niedriger |
Verbindungselemente oder Schweißnahtvorbereitung | Zusätzliche Arbeitsgänge | Pro Teil höher | Pro Teil niedriger |
Ein eigener Ablauf für Blechangebote braucht meist dieselbe Disziplin wie die Zerspanung, nur mit Blick auf andere Verluste. Deshalb hilft es, die Kalkulationsmethode am tatsächlichen Auftragsablauf auszurichten und nicht nur am Maschinentyp. Gezielte Hilfe für diesen Bereich des Betriebs bietet diese Übersicht zur Angebotserstellung in der Blechbearbeitung.
Die größten Fehler sind die unauffälligen. Zuschläge für die Walzrichtung, das Einpressen von Verbindungselementen und die nachgelagerte Schweißnahtvorbereitung werden oft vergessen, weil sie in der ersten Zuschnittliste nicht auftauchen. Bei höheren Stückzahlen kann Blech wirtschaftlicher werden als Zerspanung, weil sich das Rüsten verteilt und der Materialeinsatz effizient bleibt – aber nur, wenn der Rechner diese Positionen erfasst.
Warum Online-Rechner die Besonderheiten Ihres Betriebs übersehen
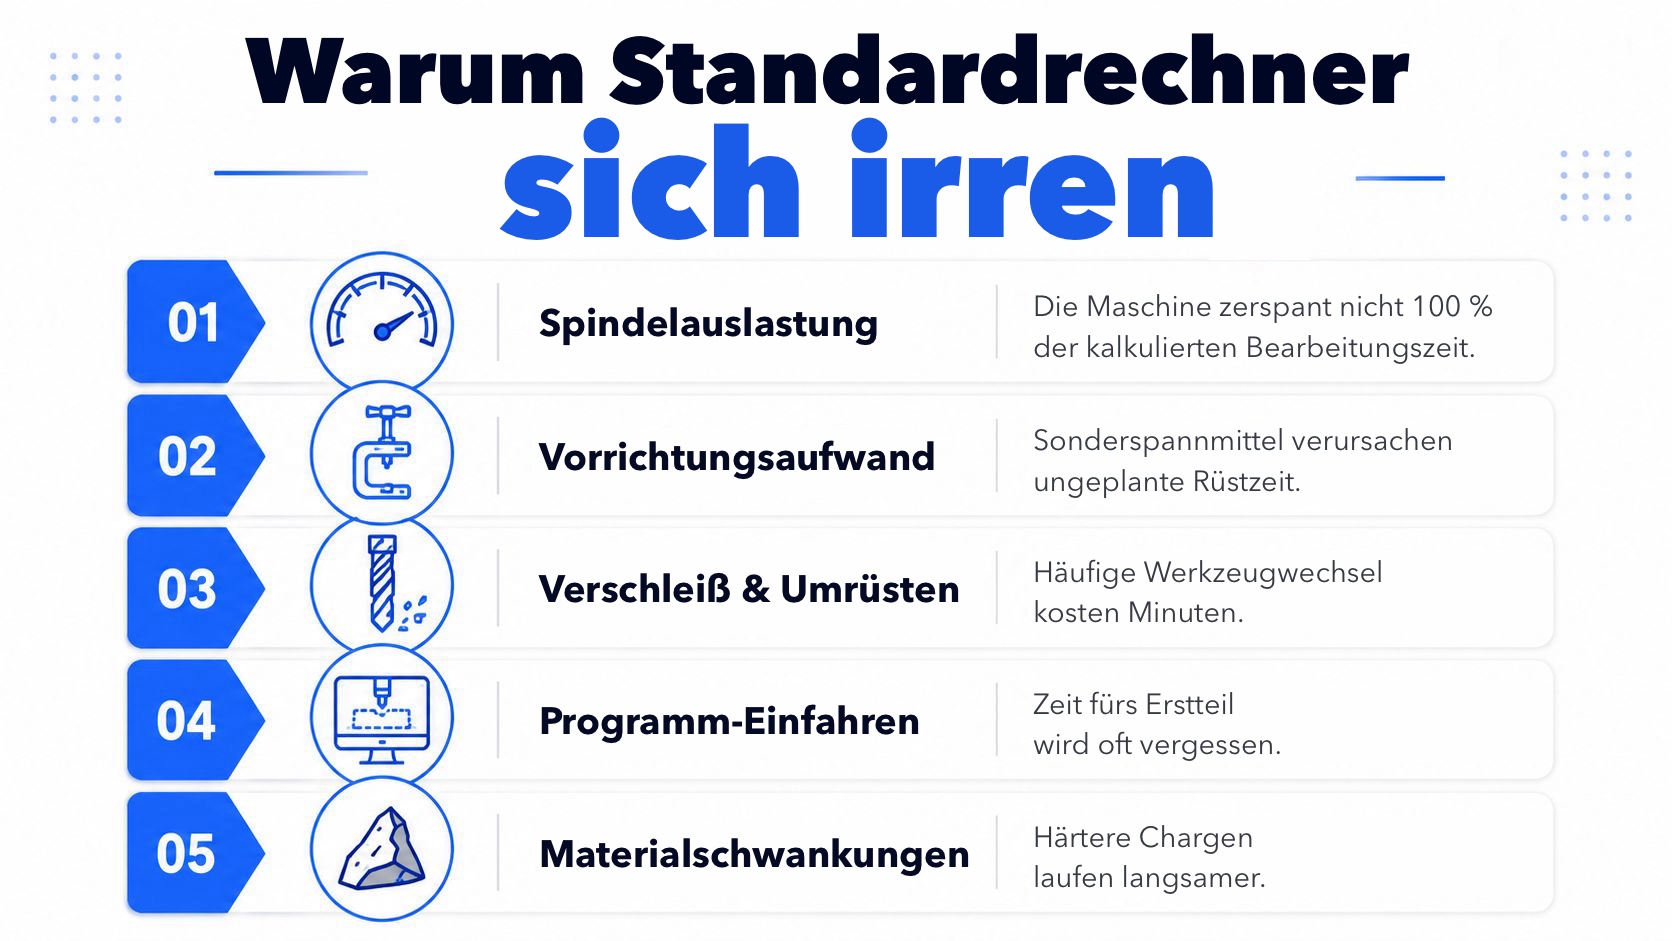
Ein allgemeiner Rechner kann Ihnen einen groben Budgetwert liefern, aber er kennt Ihre Fertigung nicht. Ihm fehlen die tatsächliche Spindelauslastung, echte Ausschussquoten, Aufschläge für Sonderwerkzeuge, der Prüfdurchsatz und die Kosten, die sich in nicht abrechenbaren Stunden verstecken. Wegen dieser Lücken können zwei Betriebe mit ähnlicher Ausstattung trotzdem unterschiedlich anbieten.
Das Risiko wächst, wenn der Rechner jede Maschine so behandelt, als liefe sie im gleichen Tempo, und jeden Betrieb so, als trüge er dieselbe Kostenlast. Echte Angebotserstellung hängt davon ab, wie Sie mit Stillstandszeiten, Lohnnebenkosten, Software und innerbetrieblicher Handhabung umgehen. Verrechnet ein Betrieb diese Kosten anders als ein anderer, kann der Preis schon auseinanderlaufen, bevor das Material bestellt ist.
Am klügsten nutzen Sie einen Sofortrechner als Ausgangsgerüst. Einige neuere Angebotssysteme entwickeln sich zu Systemen, die Zeichnungen, E-Mails und Auftragskontext einlesen, denn das Hauptproblem ist nicht nur die Rechnung, sondern fehlende Information – so der CNC-Kostenschätzer von Hymson Laser. Das deckt sich mit dem, was Betriebe aus der Werkstatt längst wissen: Ein Angebot ist nur so gut wie die Eingaben dahinter.
Allgemeine Rechner reichen für eine grobe Vorauswahl. Sie genügen nicht, wenn der Auftrag besondere Anforderungen an Rüsten, Oberfläche oder Prüfung stellt.
Bildet der Rechner nicht Ihre eigenen Fertigungsdaten ab, kalkuliert er nicht Ihren Betrieb. Er kalkuliert einen Durchschnittsbetrieb, den es nicht gibt.
Die Kalkulation zur festen Angebotsroutine machen
Betriebe, die dauerhaft treffsicher kalkulieren, behandeln die Angebotserstellung als Regelkreis und nicht als einmalige Schätzung. Sie erfassen nach jedem Los die tatsächliche Zykluszeit, gleichen jeden Monat angebotene und tatsächliche Stunden ab und führen Rüst- und Werkzeugdaten nach Teilefamilien, damit die nächste Kalkulation näher an der Realität startet. Ausschuss und Nacharbeit verdienen eine eigene vierteljährliche Auswertung, weil sich diese Verluste gern in den „normalen“ Auftragskosten verstecken.
Moderne Angebotssoftware geht dabei noch weiter. Erste Systeme beziehen Echtzeitdaten der Maschinen, Lagerbestände und historische Margen in den Kalkulationsablauf ein, wodurch die Lücke zwischen Kalkulation und laufender Kostenrechnung kleiner wird. In diese Richtung bewegt sich der Markt, ob ein Betrieb dafür bereit ist oder nicht.
Die Routine, die sich auszahlt
Ein praxistauglicher Ablauf sieht auf dem Papier einfach aus. Erfassen Sie das gefertigte Los, vergleichen Sie es mit dem Angebot, aktualisieren Sie die Sätze, speichern Sie die Teilehistorie und schärfen Sie die Logik beim nächsten Angebot nach. Die Disziplin zählt mehr als die Softwaremarke, denn ein Betrieb, der aus jedem Auftrag lernt, kalkuliert in der Regel genauer und schützt seine Marge besser als ein Betrieb, der noch aus dem Gedächtnis arbeitet.
Für einen genaueren Blick darauf, wie Anfragen einen Betrieb durchlaufen, bevor daraus ein Angebot wird, ist dieser Leitfaden zum typischen Anfrageprozess in Zerspanungsbetrieben eine nützliche Referenz.
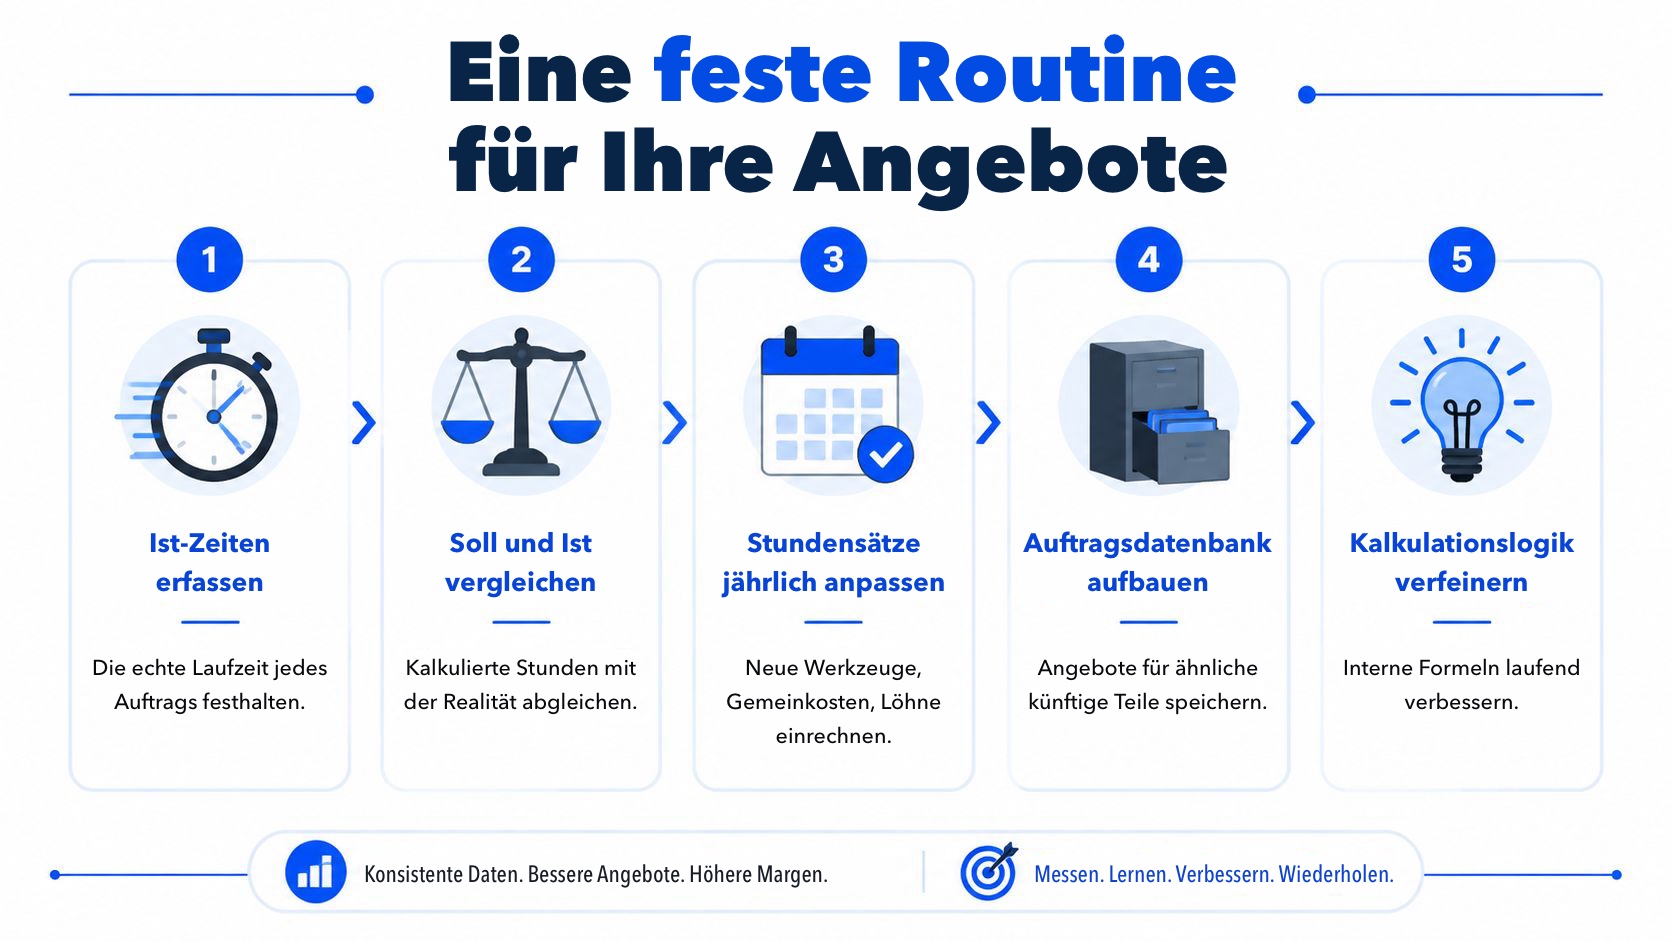
Ein Zerspanungskostenrechner funktioniert am besten, wenn er sich wie ein lebendiges Finanzmodell des Betriebs verhält. Das heißt: Die Zahlen werden aus der Fertigung aktualisiert, nicht aus Gewohnheit, und das nächste Angebot wird besser, weil das letzte nachgemessen wurde.
Wenn Sie schneller anbieten und Ihre Preise an echte Betriebsdaten koppeln wollen, gibt Quote 10X CNC- und Blechbearbeitungsteams die Möglichkeit, Anfragen zu organisieren, Teiledaten auszulesen und Kalkulationen aus den tatsächlich eingehenden Dateien und E-Mails aufzubauen. Besuchen Sie Quote 10X und sehen Sie, wie sich das in einen Angebotsablauf für Zerspanung und Blechbearbeitung einfügt.