Der schlechteste Rat bei der Angebotserstellung für 5-Achs-CNC-Fräsarbeiten ist leider auch der häufigste: den Auftrag wie einen größeren 3-Achs-Auftrag zu behandeln und nach Maschinenzeit zu bepreisen. Diese Abkürzung übersieht die wesentlichen Kostentreiber, und genau deshalb gewinnen so viele Betriebe den Auftrag und verlieren am Ende Geld. Das Teil verbringt zwar Zeit auf der Spindel, doch was das Angebot sprengt, sind Programmierung, Vorrichtungsbau, Validierung und das Risiko, eine Toleranz zu verfehlen, die sich über mehr als eine Achse erstreckt.
Inhalt
Warum die meisten 5-Achs-Angebote schon vor dem ersten Span Geld verlieren
Unterschiede bei Rüsten und Programmierung, die den Preis treiben
Genaue 5-Achs-Angebote aus unvollständigen Anfragen erstellen
Wann sich eigene 5-Achs-Kapazität lohnt und wann die Fremdvergabe
Warum die meisten 5-Achs-Angebote schon vor dem ersten Span Geld verlieren
Die meisten zu niedrig kalkulierten Angebote beginnen mit einer bequemen Annahme: dass der Maschinenstundensatz schon das Angebot sei. Das ist er nicht. Die 5-Achs-Bearbeitung hat eine längere Geschichte der Komplexität als einfaches Fräsen; ihre Wurzeln reichen bis zu einem frühen Machbarkeitsprojekt im Jahr 1958 zurück, breit kommerziell nutzbar wurde sie jedoch erst in den späten 1990er-Jahren, nachdem Fortschritte bei Software und numerischer Steuerung die simultane 5-Achs-Bearbeitung praxistauglich gemacht hatten (3ERP zur Geschichte der 5-Achs-Bearbeitung).
Dieser zeitliche Verlauf ist wichtig, weil sich die Angebotskultur rund um die 5-Achs-Bearbeitung an anspruchsvoller Fertigungskompetenz, nicht an Massendurchsatz orientiert hat. Betriebe, die 5-Achs-Arbeiten so anbieten wie einen einfachen Halter, ignorieren meist die Teile des Prozesses, die in keiner Schnittwertberechnung auftauchen. Sie übersehen auch, warum Luft- und Raumfahrt, Werkzeug- und Formenbau und andere hochwertige Arbeiten höhere Prozesskosten in Kauf nehmen, wenn die Zahl der Aufspannungen sinkt und das Risiko manuellen Neuausrichtens abnimmt.
Faustregel: Nennt die Anfrage keine Annahmen zur Vorrichtung, keinen Prüfumfang und keine Toleranzempfindlichkeit, ist das Angebot bereits unvollständig.
Der scheinbar günstigste Preis stammt oft von dem Betrieb, der die Arbeit nicht sauber bepreist hat. Braucht ein Teil eine CAM-Strategie, eine Kollisionsprüfung und eine Erstteilverifizierung, verkauft der Kalkulator in Wahrheit Prozesssicherheit, nicht Spindelminuten. Deshalb schützt ein kluges Angebot die Marge schon vor dem ersten Span, statt zu versuchen, sie nach einer Änderung oder einer Nacharbeitsschleife zurückzuholen.
Kostenstruktur beim 5-Achs-Fräsen
Das sauberste Angebot beginnt mit einer einfachen Aufteilung: Gesamte Zykluszeit = Schnittzeit + Nebenzeit + Rüstzeit / Losgröße. Die Falle ist offensichtlich: Viele Betriebe bepreisen nur die Schnittzeit und behandeln den Rest als grobe Schätzung. In der Lohnfertigung können Nebentätigkeiten 20–30 % der gesamten Zykluszeit ausmachen (Richtwerte zur Zykluszeit von Hymson).
Die Lücke wird noch größer, weil die Maschinen in der Lohnfertigung meist nur 25–40 % der Zykluszeit im Schnitt sind, gegenüber 50–65 % in der Serienfertigung (Richtwerte zur Zykluszeit von Hymson). Wenn Sie 5-Achs-Arbeiten mit einem einzigen Mischsatz und einer sauberen Spindelzeitschätzung anbieten, sind die Arbeitskosten noch immer unvollständig erfasst. Eine praktische Anleitung zum Berechnen der Gemeinkosten Ihres Unternehmens verhindert, dass Maschinenkosten, indirekte Arbeit und Werkstattunterstützung im Stundensatz verschwinden.
Kostenbestandteil | Typischer Anteil bei 3 Achsen | Typischer Anteil bei 5 Achsen | Auswirkung auf das Angebot |
|---|---|---|---|
Schnittzeit | Bei vielen einfachen Teilen ein größerer Anteil am Auftrag | Geringerer Anteil, sobald Rüsten und Validierung mitgezählt werden | Scheinbar geringere Maschinenzeit kann mehr technischen Vorbereitungsaufwand verbergen |
Nebenzeit | Spürbar vorhanden, aber oft einfacher | 20–30 % in der Lohnfertigung (Richtwerte zur Zykluszeit von Hymson) | Erhöht die tatsächlichen Kosten selbst während der laufenden Bearbeitung |
Verteilung der Rüstkosten | Oft auf einfachere Lose verteilt | Stark abhängig von Losgröße und Wiederverwendung von Vorrichtungen | Kleine Lose werden schnell teuer |
Erneutes Ausrichten und Handhabung | Häufiger zwischen den Arbeitsgängen | Geringer, wenn die 5-Achs-Bearbeitung Aufspannungen zusammenfasst | Kann einen höheren Maschinenstundensatz rechtfertigen |
Risiko, Toleranzen zu verfehlen | Bei einfachen Teilen geringer | Höher über mehrere Achsen und Flächen hinweg | Braucht einen Risikopuffer, kein Wunschdenken |
Die Schnittzeit ist nur ein Teil der Geschichte. Die versteckten Kosten zeigen sich meist in CAM-Programmierung, Vorrichtungsentwicklung und Erstteilvalidierung, vor allem wenn die Anfrage die Annahmen zum Rüsten offenlässt. Selbst die Materialbepreisung verlangt Sorgfalt; eine Hilfe zum Kalkulieren der Materialkosten gehört deshalb fest in den Angebotsprozess und ist kein nachträglicher Zusatz.
Ein guter Kalkulator trennt Spindelzeit von Nebenzeit und fragt dann, wie viel Rüstaufwand sich auf das Los verteilt. Das ist der Unterschied zwischen dem Angebot für ein Teil und dem Angebot für einen Prozess. Wenn ein Angebot nur aufgeht, falls jedes Rüsten perfekt klappt, ist es kein Angebot, sondern ein Glücksspiel.
Unterschiede bei Rüsten und Programmierung, die den Preis treiben
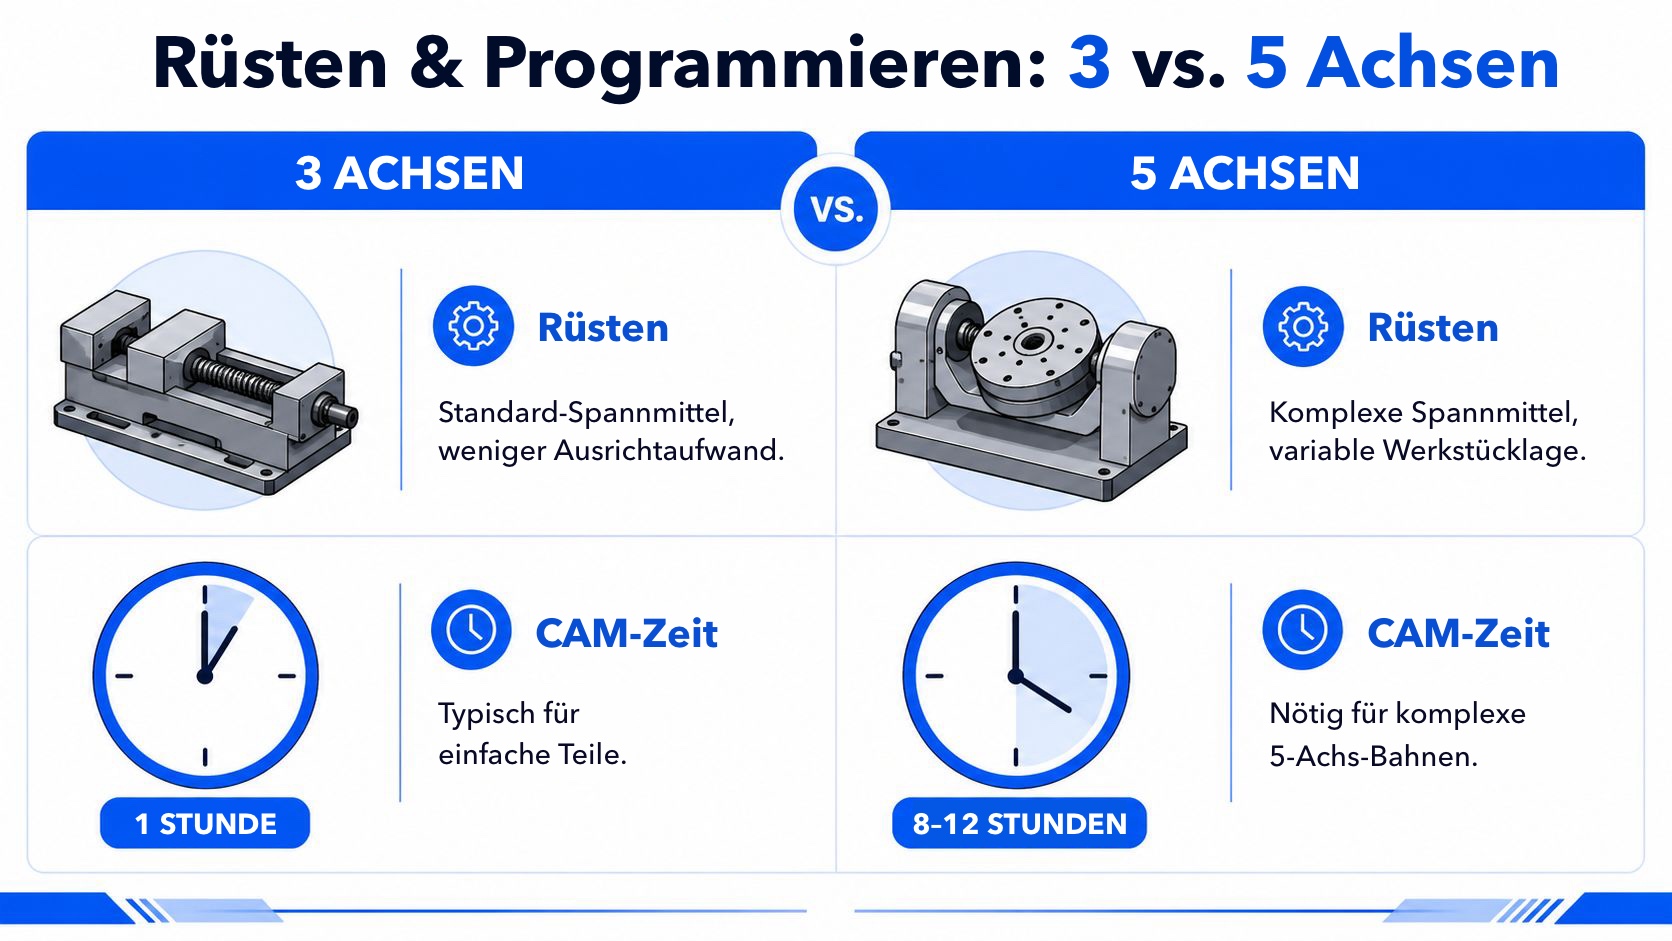
Ein einfaches 3-Achs-Teil lässt sich oft mit einer vorhersehbaren Routine programmieren, postprozessieren und fertigen. Das Rüsten für die 5-Achs-Bearbeitung ist ein ganz anderes Kaliber. Die Werkzeugbahn muss kollisionsfrei bleiben, während sich Teil, Vorrichtung, Spindel und Werkzeugaufnahme durch wechselnde Orientierungen bewegen – und das kostet echte CAM-Zeit, keine schnelle Korrektur.
Wo die Stunden verschwinden
Selbst ein kleiner Halter mit einer einzigen kritischen Oberfläche kann mehrere Runden Simulation und Postprozessor-Prüfung brauchen. Hier beginnt sich das Angebot vom Listenpreis zu lösen. In der Praxis liegt der Unterschied nicht nur in der Maschine, sondern in der Zeit, die nötig ist, um nachzuweisen, dass die Maschine das Teil ohne Kollision und ohne böse Überraschung bei den Toleranzen fertigen kann.
Individuelle Spannmittel sind eine weitere Stelle, an der das Budget früh unter Druck gerät. Eine Vorrichtung, die steif genug für eine 5-Achs-Bearbeitung ist und trotzdem den Zugang zu den benötigten Flächen freilässt, kann das Angebot verteuern, bevor die Fertigung überhaupt beginnt. Bei komplexen Teilen kann die Erstteilvalidierung länger dauern als die eigentliche Fertigung, besonders wenn der Kunde bei einem hochwertigen Bauteil dokumentierte Sicherheit braucht.
So lässt es sich einem Kunden einfach erklären:
3-Achs-Denken: das Teil zum Werkzeug bewegen.
5-Achs-Denken: Werkzeug und Teil gemeinsam bewegen, ohne ein neues Problem zu schaffen.
Folge für das Angebot: Der technische Aufwand und die Validierung werden Teil des Teilepreises.
Die CAM-Zeit überrascht viele. Komplexe 5-Achs-Bahnen korrekt zu erstellen, kann mehrere Stunden dauern, und der Programmieraufwand wächst schnell, wenn das Teil tiefe Taschen, Hinterschnitte oder Flächen hat, die nur unter bestimmten Winkeln zugänglich sind. Wenn der Kunde will, dass die Arbeit beim ersten Mal sitzt, gehören diese Rüst- und Programmierkosten ins Angebot und nicht versteckt in einen vagen Aufschlag.
Genaue 5-Achs-Angebote aus unvollständigen Anfragen erstellen
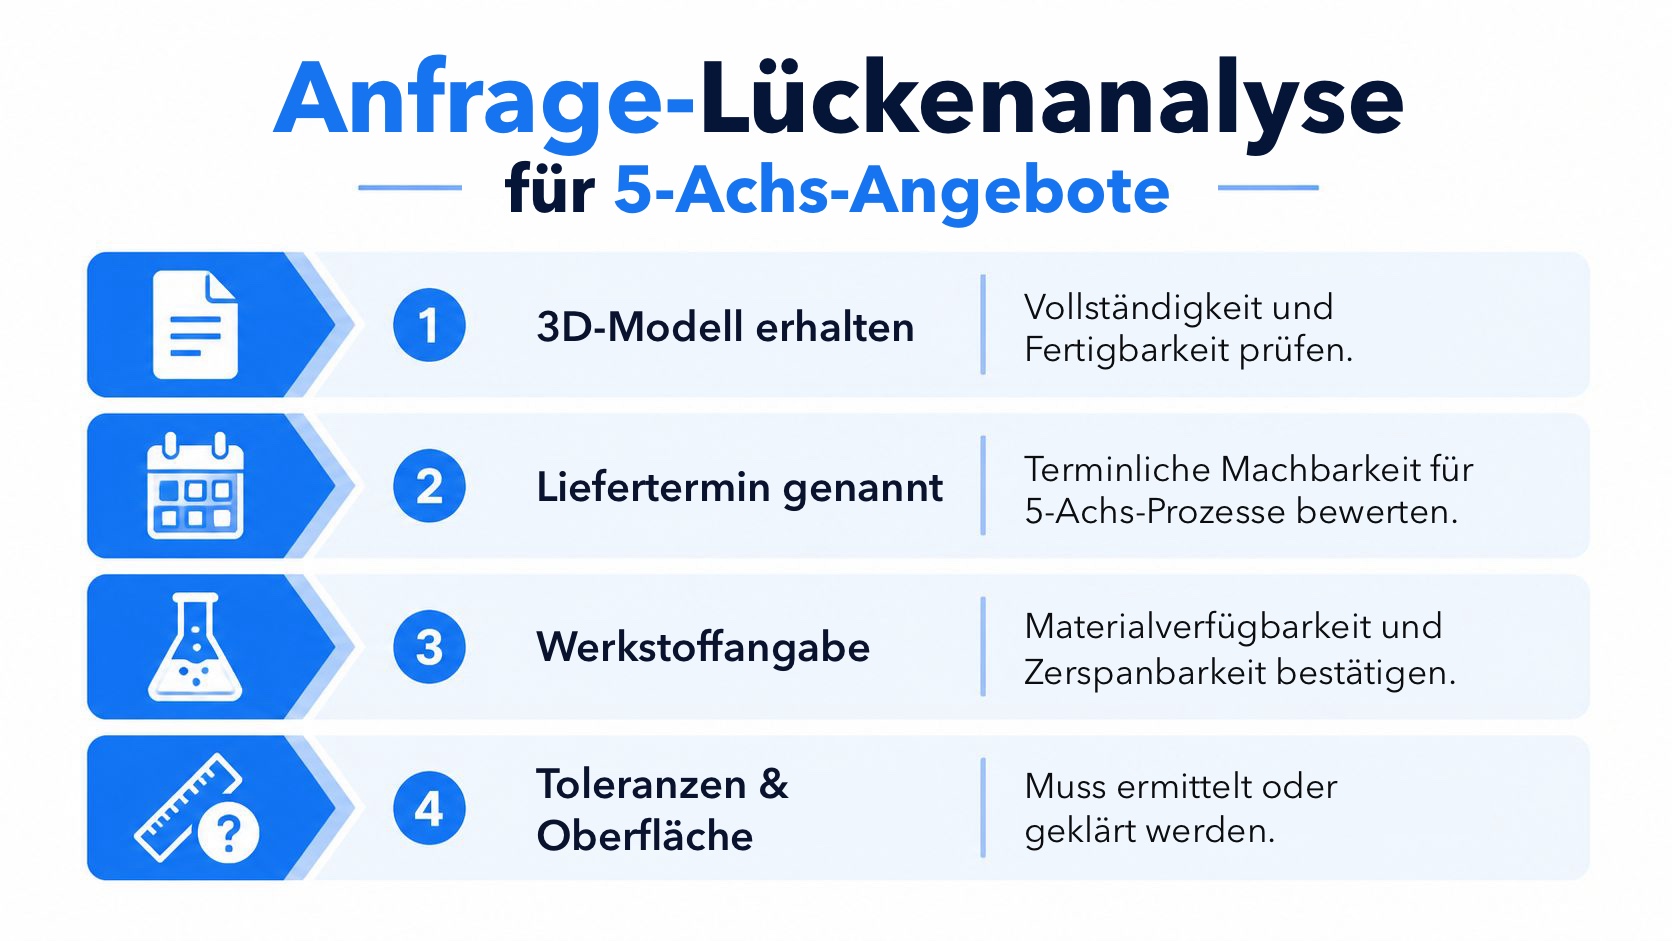
Die meisten Anfragen kommen dürftig an: ein Modell, ein Liefertermin und vielleicht eine Werkstoffangabe. Damit ist keine verlässliche Angebotserstellung für 5-Achs-CNC-Fräsarbeiten möglich. Ein vollständiges Anfragepaket braucht die Angaben, die das Prozessrisiko bestimmen, denn das Modell allein verrät Ihnen nicht, wie schwer sich das Teil spannen, prüfen oder fertigbearbeiten lässt.
Was Sie vor der Preisfindung fragen sollten
Beginnen Sie mit den Erwartungen an Toleranzen, Oberfläche und Prüfung. Fehlen diese Angaben, ist das Angebot unvollständig, egal wie sauber die CAD-Datei aussieht. Prüfen Sie dann Losgröße und Liefertermine, denn ein einzelner Prototyp und ein Wiederholungslos können ganz unterschiedliche Rüstannahmen rechtfertigen.
Nutzen Sie das Modell, um versteckte Komplexität aufzuspüren. Hinterschnitte, tiefe Taschen und Flächen, die hinter der Hauptorientierung verschwinden, erzwingen oft echte 5-Achs-Strategien statt angestellter 3+2-Bearbeitung. Deutet die Geometrie auf Sonderwerkzeuge oder spezielle Vorrichtungen hin, bepreisen Sie diesen Aufwand ausdrücklich, statt anzunehmen, dass er in der normalen Maschinenzeit verschwindet.
Ein praxistauglicher Ablauf zur Prüfung von Anfragen sieht so aus:
Bestätigen Sie Werkstoff und Rohteilform. Ist die Legierung schwer zu beschaffen oder schwer zu zerspanen, muss das Angebot diesen Mehraufwand abbilden.
Klären Sie die Anforderungen der Zeichnung. Toleranzen, Oberflächengüte und Prüfvermerke verändern den Auftragsumfang.
Prüfen Sie das Rüstkonzept. Fragen Sie, wie das Teil gespannt werden soll und ob der Kunde Vorgaben zur Vorrichtung hat.
Schätzen Sie das Risiko ab. Ist die Anfrage vage, planen Sie Spielraum für Klärung, Änderungen und Validierung ein.
Für Betriebe, die diesen Anfrageeingang mit einem festen System steuern wollen, kann eine Plattform wie Quote 10X E-Mails, CAD-Daten, Zeichnungen und Stücklisten auslesen und in einen geordneteren Kalkulationsablauf überführen. Ein Angebotssystem ersetzt nicht das Urteilsvermögen, kann aber verhindern, dass wichtige Anfragen im Chaos des Posteingangs untergehen – und das zählt, wenn aus einer späten Antwort ein verlorener Auftrag wird.
Wenn Ihr interner Prozess einheitlich bleiben soll, helfen Werkzeuge, die die Eingangsdaten der Kalkulation ordnen. Ein interner Leitfaden zu Software für die Angebotserstellung in der Fertigung ist hilfreich, wenn Sie vereinheitlichen, wie Ihr Betrieb Modell-, Material- und Änderungsdaten vor der Preisfindung erfasst.
Eine vage Anfrage ist nie eine kostenlose Anfrage. Sie verlagert die Kosten der Unsicherheit auf den Betrieb, wenn Sie die unbequemen Fragen nicht früh stellen.
Warum transparente Preise bessere Kunden gewinnen
Transparente Preise leisten etwas, das die Billigstrategie nie schafft: Sie trennen ernsthafte Einkäufer von reinen Schnäppchenjägern. Sieht ein Kunde Rüsten, Programmierung, Vorrichtungsbau, Maschinenzeit, Prüfung und Oberflächenbearbeitung klar aufgeschlüsselt, verschiebt sich das Gespräch von „Warum sind Sie so teuer?“ zu „Was macht diesen Prozess zuverlässig?“ Genau diesen Kunden wollen Sie bei einem 5-Achs-Auftrag.
Die schlimmsten Streitigkeiten entstehen, wenn das Angebot die eigentliche Arbeit verschleiert. Braucht ein Auftrag Validierung, zusätzliche Vorrichtungskonstruktion oder eine besondere Prüfung, sollten diese Posten sichtbar sein, bevor die Bestellung erteilt wird. Sonst wird jede Klärung zum Streit über Nachträge, und jeder solche Streit kostet beide Seiten Zeit.
Hilfreich ist die Haltung, wie ein Fertigungspartner anzubieten, nicht wie ein Massenlieferant. Kunden, die komplexe Teile kaufen, legen meist Wert auf Liefersicherheit, Wiederholgenauigkeit und darauf, wie gut der Betrieb Prozessschwankungen beherrscht. Eine kurze Anleitung zur Bewertung von Kennzahlen für Preistransparenz kann nützlich sein, wenn Sie Ihre Angebotserstellung stärker auf Klarheit, Reaktionszeit und Trefferquote ausrichten.
Klare Angebote vermeiden später Reibung. Versteckter Leistungsumfang kommt immer zurück – als Margenproblem oder als Vertrauensproblem.
Hier sollten Inhaber auch aufhören, sich für die Arbeit zu entschuldigen. Ist ein Wettbewerber nur deshalb günstiger, weil er Programmierung oder Validierung nicht kalkuliert hat, ist das kein besseres Angebot. Es ist ein aufgeschobenes Problem. Kunden, die Wert auf Präzision legen, verstehen den Unterschied meist, sobald Sie ihnen die Struktur zeigen.
Lieferzeit und Preisstrategien für Eilaufträge
Die Lieferzeit ist ein Preishebel, nicht nur ein zugesagter Termin. Standardlieferzeiten von 7 bis 10 Werktagen sind in der Regel am wirtschaftlichsten, während eine Eillieferung in 1 bis 3 Tagen Aufschläge von 25 bis 50 % oder mehr rechtfertigen kann, weil der Betrieb Aufträge umpriorisieren muss und womöglich Überstunden braucht (Shao-Yi zu Angeboten für CNC-Bearbeitung). Das ist keine Abzocke, sondern der Preis für die Störung des Terminplans.
Der Fehler liegt darin, Eilzuschläge uneinheitlich anzuwenden. Nimmt der Betrieb einen Eilauftrag an, verschiebt zwei andere Aufträge und schluckt die Überstunden, ohne sie zu berechnen, hat der Eilkunde einen Rabatt auf Kosten aller anderen bekommen. Das Angebot sollte widerspiegeln, was der Terminplan kostet, nicht was der Einkäufer zu zahlen hofft.
Ein kluger Kalkulator reserviert bei komplexen Teilen außerdem Zeit für die Erstmusterprüfung. Dieser Puffer ist wichtig, weil eine verspätete Prüfung einen Dominoeffekt über den Rest der Woche auslösen kann. Ist der Terminplan eng und die Anfrage unvollständig, ist eine vorsichtige Lieferzeit meist günstiger als eine optimistische, die Nacharbeit unter Zeitdruck erzwingt.
Für Betriebe, die ihre Reaktionszeit verkürzen wollen, lohnt sich ein Blick in einen internen Leitfaden dazu, warum langsame Angebote US-Zerspanungsbetriebe Aufträge kosten – am besten parallel zur Durchsicht Ihrer eigenen Angebotswarteschlange. Schnelles Anbieten zählt, aber schnell und falsch ist schlimmer als langsam und genau.
Wann sich eigene 5-Achs-Kapazität lohnt und wann die Fremdvergabe
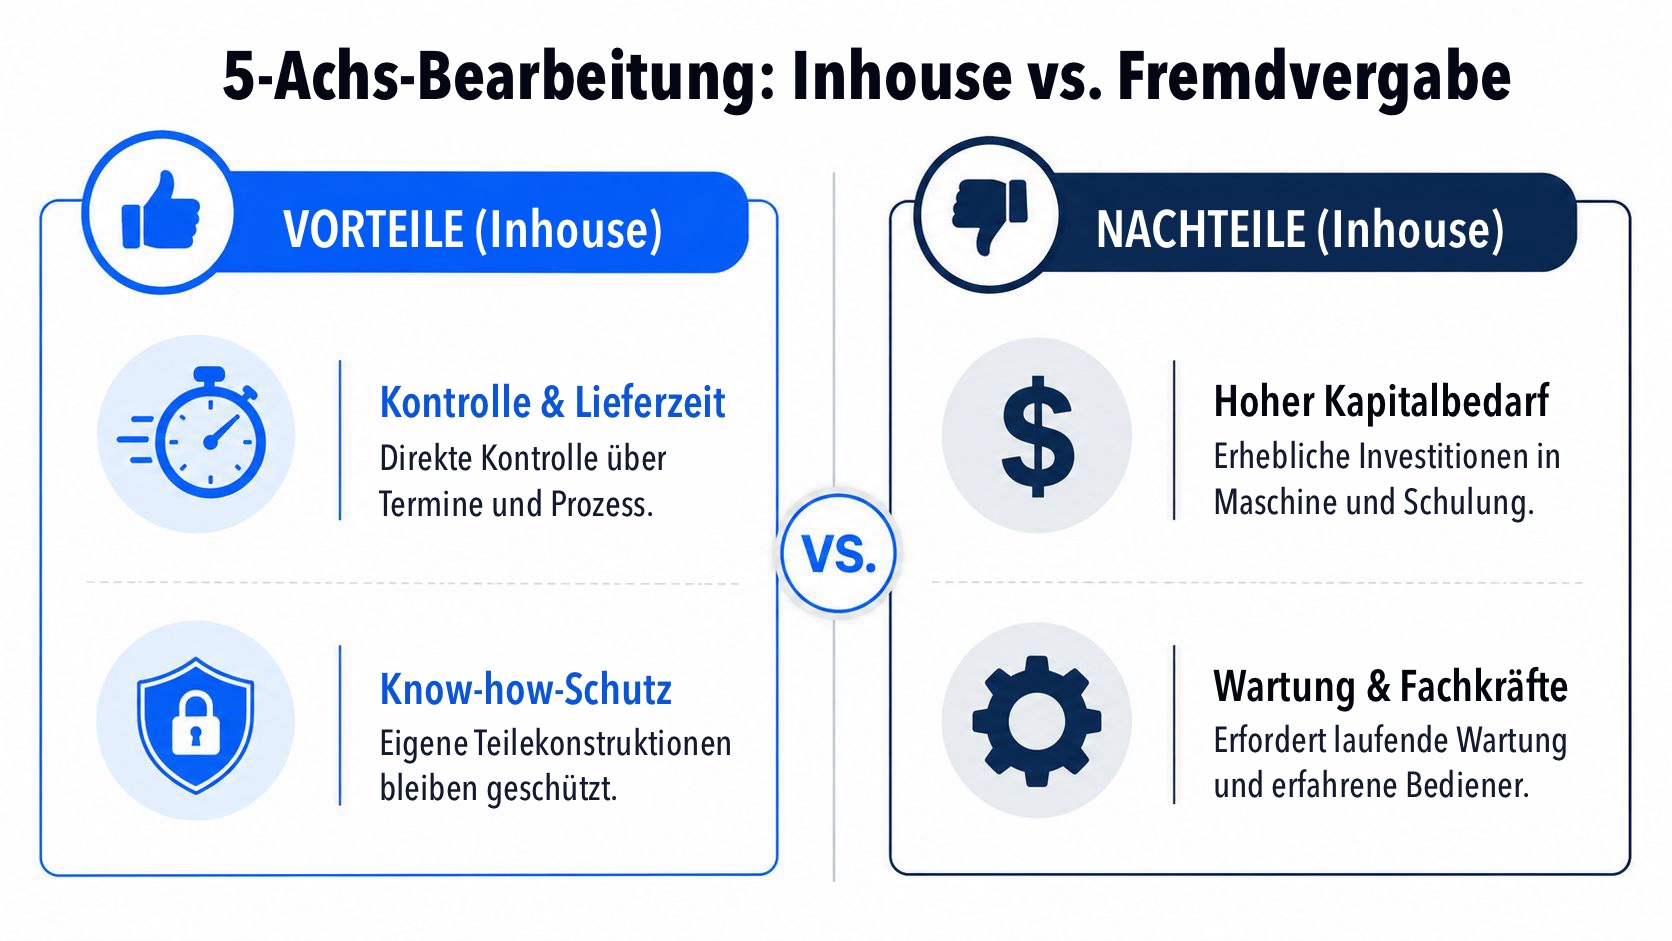
Nicht jeder Betrieb sollte eine 5-Achs-Maschine kaufen, und nicht jedes 5-Achs-Teil gehört nach außen vergeben. Die Entscheidung hängt von Häufigkeit, Teilespektrum und der Frage ab, ob die Arbeit strategisch ist oder nur gelegentlich anfällt. Sehen Sie nur ab und zu komplexe Teile, schont die Fremdvergabe die Liquidität und verhindert, dass sich in der Werkstatt teure Anlagen drängen, die Sie nicht voll auslasten.
Ein praktischer Entscheidungstest
Stellen Sie vor der Investition drei Fragen:
Wiederholt sich die Arbeit? Einmalige Komplexität ist etwas anderes als wiederkehrender Bedarf.
Haben wir die nötige Programmierkompetenz? Eine Maschine ohne erfahrenen Programmierer wird nur zu einer teuren Dekoration.
Verändert die neue Fähigkeit unsere Kundenstruktur? Lautet die Antwort Nein, ist die Fremdvergabe womöglich klüger.
Eine eigene Maschine bringt Kontrolle, Terminsicherheit und besseren Schutz vertraulicher Teiledaten. Sie bringt aber auch die offensichtlichen Lasten mit sich: Investitionskosten, Wartung, Werkzeugbestand, Hallenfläche und den Bedarf an Bedienern, die in mehreren Achsen gleichzeitig denken können. Wegen dieser versteckten Kosten kaufen manche Betriebe die Maschine zu früh und kalkulieren danach dauerhaft vorsichtig, um die Investition zu schützen.
Die Fremdvergabe ist sinnvoll, wenn die Stärke des Betriebs eher im einfacheren Fräsen, in der Blechbearbeitung, in der Oberflächenbehandlung oder in der Koordination bei hoher Variantenvielfalt liegt als in anspruchsvoller Mehrachsbearbeitung. Sie kann auch der richtige Schritt sein, wenn ein Teil eine Fähigkeit erfordert, die Sie nur wenige Male im Jahr nutzen. Die Gefahr ist strategische Abhängigkeit: Wird die Arbeit für Ihre Kunden wichtig und beherrschen Sie den Prozess nicht selbst, haben Sie die Macht aus der Hand gegeben.
Kaufen Sie die Fähigkeit, wenn sie Ihr Geschäft verändert. Vergeben Sie sie nach außen, wenn sie nur einen Auftrag verändert.
Ihr Betrieb überlegt, ob er mehr dieser Arbeiten selbst anbieten oder über einen Partner abwickeln soll? Quote 10X hilft Zerspanungs- und Blechbetrieben, Anfragen zu organisieren, Modelle und Zeichnungen auszulesen und Kalkulationsdaten in einen saubereren Angebotsablauf zu überführen. Besuchen Sie Quote 10X für einen schnelleren Weg, Rüst-, Material-, Oberflächen- und Änderungsdetails zu erfassen, bevor daraus Margenverluste werden.